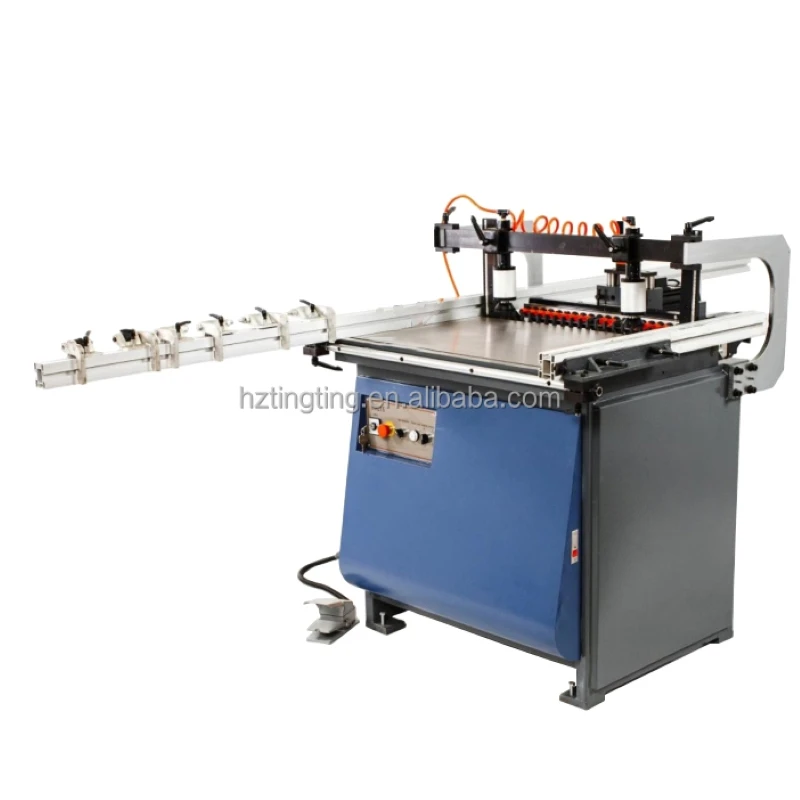
Máy khoan CNC sáu mặt là điểm mà tấm phẳng bắt đầu trở thành tủ. Nó khoan và tạo rãnh mọi mặt của tấm - trên, dưới và cả bốn cạnh - mà không cần người vận hành lật phôi.
Đối với các nhà máy vẫn sử dụng máy khoan hàng cộng với máy khoan bên, mức tăng không phải là tốc độ trên một bảng điều khiển. Đó là số lần bảng đó được chọn, tham chiếu và đặt lại.
Các nhà sản xuất tủ bếp, tủ quần áo, đồ nội thất văn phòng và bao bì phẳng đều có cùng một mô hình: một số lượng nhỏ các loại bảng điều khiển, một số lượng lớn các lỗ và dung sai xuất hiện khi lắp ráp thay vì khi khoan. Một máy khoan CNC sáu mặt được chế tạo dựa trên khuôn mẫu đó.
Máy có bốn số
TT-M6, mô hình xuyên suốt nguồn cấp dữ liệu mà hướng dẫn này sử dụng làm tài liệu tham khảo
3050
chiều dài bảng tối đa mm
900
chiều rộng bảng điều khiển tối đa mm
80
di chuyển qua m/phút
19
+8
trục dọc + trục ngang
Máy khoan sáu mặt hoạt động như thế nào
Hai dàn khoan đối diện nhau trên bàn làm việc. Bờ trên mang các trục quay thẳng đứng trên trục Z; bờ dưới phản chiếu nó trên W. Giữa chúng, các đầu ngang trên trục X và Y chạm tới các cạnh của bảng điều khiển.
Bởi vì cả ba nhóm đều hoạt động từ một hệ tọa độ duy nhất, lỗ bản lề trên mặt và lỗ chốt trên cạnh được định vị từ cùng một gốc. Không có gì được tham chiếu lại giữa chúng.

Trên máy cấp liệu xuyên suốt, bảng điều khiển được đặt trên bàn tuyển nổi không khí, được quét, kẹp, khoan từ trên, dưới và từ cả hai cạnh, sau đó được thả ra đầu cấp liệu. Một lượt, một toán tử, một tham chiếu.
Tại sao một lần kẹp lại đánh bại ba cách thiết lập
Mỗi lần kẹp lại sẽ giới thiệu một tài liệu tham khảo mới. Trên trình tự ba máy, bảng điều khiển được tham chiếu ở mũi khoan hàng, một lần nữa ở mũi khoan bên và lần thứ ba nếu thiếu một lỗ và bộ phận đó được làm lại. Mỗi lần chuyển sẽ tăng thêm thời gian xử lý và một cơ hội mới để bảng điều khiển dịch chuyển một phần milimet.
Kẹp đơn không loại bỏ các hoạt động. Nó loại bỏ sự chuyển giao giữa chúng - và cùng với chúng là dung sai tích lũy biến ba máy chính xác thành một bộ phận không chính xác.
Đó là trường hợp kinh tế của máy khoan CNC sáu mặt. Trục quay không quay nhanh hơn trục của máy khoan hàng; bảng điều khiển chỉ đơn giản dừng xếp hàng giữa các thao tác và đơn hàng dừng chờ máy thứ hai rảnh.
Sáu bề mặt, một chu kỳ
Mặt trên
Lỗ bản lề, lỗ chốt kệ, lỗ nối và vị trí chốt, tất cả đều được khoan từ bờ trên.
Mặt dưới
Vị trí gương cho các tấm đế và các rãnh ở mặt sau, được cắt bởi bờ dưới mà không cần xoay tấm.
Cạnh trái
Trục xoay ngang khoan lỗ chốt và lỗ cam vào thớ cuối.
Cạnh phải
Nhóm ngang giống nhau làm việc ở cạnh đối diện trong cùng một chu kỳ.
Cạnh trước
Các đầu trục chéo xử lý các cạnh ngắn, nơi tiếp đất của các rãnh ngăn kéo và đầu nối.
Cạnh sau
Rãnh và khoan cho các tấm phía sau - thường là mặt quyết định xem tủ có đóng vuông góc hay không.
Nó phù hợp ở đâu trong nhà máy
Trong hầu hết các dây chuyền sản xuất tấm panel, máy khoan CNC sáu mặt được đặt sau khi dán cạnh và trước khi lắp ráp. Các tấm được giao đến đã được mài sẵn, đó là lý do tại sao các kẹp và mặt bàn cũng quan trọng như trục xoay: không thể đánh bóng vết xước trên cạnh hoàn thiện ở giai đoạn này.
Máy giành được vị trí của mình trong bốn dòng sản phẩm:
- Các thành và kệ của tủ, nơi có các mẫu chốt kệ và các lỗ nối chạy dọc cả hai mặt.
- Thân tủ quần áo, có tấm dài lên tới 3.050 mm và khoan cạnh ở cả hai cạnh dài.
- Hộp ngăn kéo, có kích thước xuống tới 230 × 40 mm, trong đó khả năng tránh kẹp quyết định liệu bộ phận đó có thể được giữ chặt hay không.
- Các thành phần văn phòng và gói phẳng, trong đó các mẫu lặp lại thưởng cho sự thay đổi chương trình dựa trên mã vạch.
Điều gì thực sự quyết định độ chính xác
Số lượng trục chính là thông số kỹ thuật dễ so sánh nhất và bản thân nó ít hữu ích nhất. Hai máy có thể liệt kê 19 trục xoay thẳng đứng và tạo ra các bộ phận rất khác nhau. Sự khác biệt nằm ở năm nơi.
- Tham khảo và kẹp. Một tấm không được giữ phẳng sẽ được khoan vào bàn chứ không phải vào bản vẽ.
- Tránh kẹp. Các kẹp nằm trên đường khoan buộc máy phải bỏ qua hoặc dịch chuyển các lỗ; thay vào đó, các kẹp nổi rút lại xung quanh dụng cụ.
- Mặt bàn. Bàn tuyển nổi bằng khí và bàn bi thép giúp tấm nặng lắng xuống mà không làm xước bề mặt melamine và giữ cho tấm phẳng trong khi kẹp đóng lại.
- Hệ thống chuyển động. Bộ truyền động servo trên giá đỡ trên mặt đất giữ vị trí ở tốc độ 80 m/phút. Một tuyên bố định vị sẽ không có giá trị mấy nếu nó chỉ giữ ở mức 20.
- Tình trạng dụng cụ. Một ống kẹp bị mòn sẽ xuất hiện dưới dạng một lỗ quá khổ rất lâu trước khi nó bị vỡ một chút.
Đọc bảng thông số kỹ thuật
Hầu hết người mua bắt đầu với số lượng trục chính. Thay vào đó, hãy bắt đầu với phạm vi làm việc vì đó là yếu tố quyết định liệu máy có thể xử lý được phần nhỏ nhất cũng như phần lớn nhất của bạn hay không.
đặc tả tham chiếu TT-M6
| Phạm vi làm việc | 3050×900mm |
| Bảng tối thiểu | 230 × 40mm |
| Độ dày của bảng | 10 – 32mm |
| Trục dọc | 19 (10Z + 9W) |
| Trục ngang | 8 (X + Y) |
| Tốc độ trục chính | 18,000 rpm |
| Tối đa. đi qua | 80 m/phút |
| Động cơ khoan | 2,2 mã lực × 2 |
| Tổng công suất | 9 kW |
| Trọng lượng máy | 2,350 kg |
| Kích thước tổng thể | 5.800 × 2.250 × 1.720 mm |
| Nguồn điện | 380V / 50Hz |
Sau đó đọc kích thước bảng tối thiểu. Một chiếc máy xử lý mặt tủ quần áo 3.050 mm sẽ không cho bạn biết gì về dải đệm 40 mm theo cùng một đơn hàng. Yêu cầu phần nhỏ nhất trong hỗn hợp sản xuất của bạn và kiểm tra nó trên tờ giấy.
Số lượng trục chính chỉ có ý nghĩa khi phạm vi được cố định. Máy khoan CNC sáu mặt với 19 trục xoay thẳng đứng có công suất mặt gần gấp đôi so với đầu mười trục chính, nhưng nếu mẫu dày đặc nhất của bạn cần 12 lỗ thì các trục quay bổ sung sẽ mua thời gian chu kỳ thay vì năng suất.
Chọn cấu hình
Máy cấp liệu xuyên suốt đưa tấm dọc theo băng tải; máy giàn di chuyển đầu trên một bàn cố định. Thông qua nguồn cấp dữ liệu phù hợp với công việc hàng loạt lặp lại và một người vận hành. Giàn phù hợp với những tấm và cửa hàng rất lớn hoặc bất tiện, nơi hạn chế về chiều dài sàn.
Trạm đơn hay đôi là quyết định tiếp theo. Trạm đôi cho phép tải một bảng trong khi bảng khác đang được khoan, điều này quan trọng khi máy gặp nút cổ chai trên dây chuyền. Nếu quá trình khoan diễn ra trước khi lắp ráp thì chỉ cần một trạm là đủ.
Sau đó khớp nhóm trục xoay ngang với đồ mộc của bạn. Tủ được chế tạo bằng chốt và đầu nối cam cần khoan cạnh trên cả hai cạnh dài; nếu mọi bộ phận đều được lắp ráp bằng các tấm xác nhận và bản lề thì yêu cầu sẽ nhẹ hơn.
Không gian sàn thường là hạn chế quyết định. Máy khoan CNC sáu mặt xuyên suốt cần chiều dài cho tiến dao và tiến dao ngoài, trong khi bố trí giàn trao đổi chiều dài đó để đo chiều rộng trước khi thông số kỹ thuật được thống nhất chứ không phải sau đó.
Phần mềm là một nửa cỗ máy
Một trung tâm nhàm chán chỉ tốt khi có dữ liệu mà nó nhận được. Các máy thuộc loại này đọc các bản vẽ DXF và đầu ra MPR hoặc XML từ phần mềm lồng và thiết kế tủ, đồng thời máy quét mã vạch sẽ đưa ra chương trình phù hợp khi bảng được tải.
Kiểm tra thực tế không phải là máy có nhập file hay không. Vấn đề là liệu quy trình thiết kế đến sản xuất hiện tại của bạn có thể xuất quy trình mà không cần thực hiện bước thủ công hay không - bởi vì bước thủ công chính xác là nơi chương trình sai được tải.
Yêu cầu một cuộc biểu tình với tập tin của riêng bạn. Máy khoan CNC sáu mặt chạy phần demo của nhà cung cấp để chứng minh máy; một cái chạy bảng điều khiển của bạn chứng tỏ sự tích hợp.
Giữ máy ở mức dung sai
Máy sáu mặt trôi chậm chứ không bị hỏng đột ngột. Ba thói quen nắm bắt được sự trôi dạt đó trước khi nó đến tay khách hàng.
- Mỗi ca: lau bàn và các điểm dừng tham chiếu, kiểm tra áp suất kẹp và nguồn cung cấp không khí, kiểm tra các dụng cụ đang hoạt động xem có bị sứt mẻ hoặc cùn không.
- Hàng tuần: làm sạch nắp che bụi và đường hút, kiểm tra độ bôi trơn của giá đỡ và độ căng của dây đai, xác nhận đầu đọc mã vạch đọc ở khoảng cách bình thường.
- Hàng tháng: khoan bảng kiểm tra và đo vị trí lỗ so với bản vẽ, kiểm tra độ đảo trục chính và sao lưu các thông số và chương trình của máy.
Câu hỏi thường gặp
Hỏi: Máy khoan CNC sáu mặt là gì?
A: Một trung tâm gia công có thể khoan và tạo rãnh tất cả sáu bề mặt của tấm - trên, dưới và tất cả bốn cạnh - trong một lần kẹp duy nhất, sử dụng giàn khoan phía trên, giàn khoan phía dưới và các đầu ngang trên hai trục.
Hỏi: Nó khác với máy khoan hàng và máy khoan bên như thế nào?
A: Các hoạt động tương tự nhau; sự khác biệt là số lượng thiết lập. Một mũi khoan hàng và một mũi khoan bên sẽ tham chiếu bảng điều khiển một cách riêng biệt, do đó thời gian xử lý và lỗi định vị sẽ tích tụ giữa chúng. Một cỗ máy sáu mặt thực hiện cả hai điều đó từ một nguồn gốc.
Hỏi: Bảng điều khiển nhỏ nhất mà nó có thể xử lý là gì?
A: Nó phụ thuộc vào kiểu máy và cách sắp xếp kẹp. Trên máy khoan CNC sáu mặt TT-M6, phạm vi làm việc bắt đầu ở chiều dài 230 mm và chiều rộng 40 mm, bao gồm mặt trước ngăn kéo, ray cửa và dải phụ.
Hỏi: Kẹp một lần thực sự tiết kiệm được gì?
Đáp: Hai lần chuyển bảng cho mỗi bộ phận và dung sai đi kèm với chúng. Trên máy khoan CNC sáu mặt, khả năng tiết kiệm được thể hiện qua việc làm lại ít tấm hơn và thời gian thông lượng ngắn hơn thay vì trục xoay nhanh hơn.
Hỏi: Nó chấp nhận những định dạng tập tin nào?
Trả lời: Bản vẽ DXF và đầu ra MPR hoặc XML từ phần mềm lồng và thiết kế tủ, với lựa chọn chương trình dựa trên mã vạch tại trạm tải.
Hỏi: Tôi cần bao nhiêu cọc sợi?
Đáp: Đủ để hoàn thành mẫu lỗ dày đặc nhất trong phạm vi của bạn mà không cần thay dụng cụ. Đếm các lỗ trên bảng bận rộn nhất của bạn - lỗ bản lề, chốt kệ và đầu nối trên mặt, chốt trên các cạnh - sau đó so sánh với số lượng Z, W và trục xoay ngang trên máy khoan CNC sáu mặt mà bạn đang xem xét.
Chỉ định tâm doa sáu mặt?
Gửi cho chúng tôi kết hợp bảng điều khiển và các mẫu lỗ của bạn. Chúng tôi sẽ ánh xạ chúng tới cấu hình máy khoan CNC sáu mặt và cách bố trí trạm.