CƠ SỞ KIẾN THỨC DÁN CẠNH
Dán cạnh là công đoạn cuối cùng trước khi tấm ván rời khỏi nhà máy và là vật đầu tiên khách hàng chạm vào. Hướng dẫn này giải thích cách hoạt động của máy dán cạnh, trạm nào thực sự thay đổi kết quả, cách lựa chọn băng và keo tương tác cũng như cách điều chỉnh kích thước máy cho phù hợp với các tấm bạn thực sự chạy.
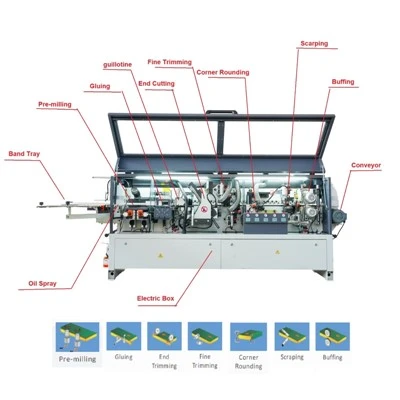
MỘT PASS, BẢY TRẠM
01
Phay trước
Vuông cạnh trước khi dán keo
02
dán
Áp dụng chất kết dính nóng chảy
03
Cắt tỉa phần cuối
Cắt băng ở hai đầu
04
Cắt tỉa tốt
Viền phẳng trên và dưới
05
Làm tròn góc
Làm mềm các góc băng
06
cạo
Loại bỏ dấu vết bề mặt
07
Đánh bóng
Đánh bóng để có độ sáng đồng đều
Dải cạnh là gì và tại sao nó quan trọng
Dán cạnh là quá trình dán một dải vật liệu lên các cạnh lộ ra của tấm ván được sản xuất - MDF, ván dăm, ván ép - sau khi được cắt theo kích thước. Dải này được liên kết bằng keo nóng chảy và sau đó được cắt phẳng, để cạnh hoàn thiện trông chắc chắn hơn là lộ ra lõi ván dăm.
Đó là một bước nhỏ với bốn hậu quả lớn:
Độ ẩm
Một cạnh bịt kín ngăn lõi hấp thụ độ ẩm, đây là nguyên nhân gây ra hiện tượng phồng lên và truyền tín hiệu qua bề mặt.
Sự va chạm
Các cạnh có tiếng gõ cửa. Các cạnh có dải chống sứt mẻ và tách lớp tốt hơn nhiều so với lõi trần.
Vẻ bề ngoài
Băng dán cạnh tạo đường nét rõ ràng cho tủ. Màu sắc phù hợp và đường keo chặt chẽ là những gì người mua đánh giá.
Xử lý
Một cạnh hoàn thiện bảo vệ bảng điều khiển thông qua việc đóng gói, vận chuyển và lắp đặt.
Tại sao cạnh là tín hiệu chất lượng
Bất cứ ai cũng có thể nhìn vào mặt bảng điều khiển. Cạnh là nơi người mua kiểm tra xem nhà máy có nghiêm túc hay không - đường may, góc, đường viền. Đó là lý do tại sao máy dán cạnh nhận được nhiều sự chú ý hơn bất kỳ trạm nào khác trong xưởng sản xuất bảng điều khiển.
Quá trình dán cạnh, từng trạm
Máy dán cạnh tự động chạy các trạm này trong một lượt liên tục. Bảng điều khiển được kẹp một lần ở vị trí tiến dao và không dừng lại giữa chúng, đó chính xác là lý do tại sao thứ tự và tình trạng của từng trạm lại quan trọng.
TRẠM 01
Phay trước
Hai đầu cắt vuông góc và làm sạch cạnh của tấm trước khi bôi bất kỳ chất kết dính nào.
Nếu nó bị thiếu:Bỏ qua nó và băng sẽ che đi các vết cưa thay vì nằm trên một bề mặt phẳng; đường may mở ra trong vòng vài tháng.
TRẠM 02
dán
Một nồi keo được làm nóng sẽ bôi một hạt keo nóng chảy có kiểm soát lên cạnh và vào băng.
Nếu nó bị thiếu:Quá ít keo để lại đường kẻ rõ ràng; quá nhiều ép ra và làm hỏng các trạm cắt.
TRẠM 03
Cắt tỉa phần cuối
Hai đầu cắt băng dính ở đầu và cuối của bảng.
Nếu nó bị thiếu:Bộ phận một động cơ gặp khó khăn với các bộ phận ngắn hoặc hẹp; phần cuối bị cắt tỉa quá mức hoặc thiếu.
TRẠM 04
Cắt tỉa tốt
Cắt phẳng phần băng ở trên và dưới mặt bảng.
Nếu nó bị thiếu:Đây là nơi xuất hiện các cạnh bị sứt mẻ hoặc gợn sóng nếu dao cắt bị cùn hoặc thanh áp suất bị lỏng.
TRẠM 05
Làm tròn góc
Làm tròn hai góc băng ở mỗi đầu của cạnh.
Nếu nó bị thiếu:Không có nó, góc vẫn sắc nét, dễ bám vào vải và vụn khi xử lý.
TRẠM 06
cạo
Loại bỏ các vết cắt nhỏ và màng keo trên bề mặt băng.
Nếu nó bị thiếu:Để lại mẫu gia công mờ hiển thị trên phần cần phải có cạnh nhẵn.
TRẠM 07
Đánh bóng
Đánh bóng các cạnh để có độ sáng đồng đều và dán băng dính vào bảng.
Nếu nó bị thiếu:Các cạnh mờ đi trên bảng điều khiển bóng và sự khác biệt hiển thị dưới ánh sáng phòng trưng bày.
Các loại máy dán cạnh
Thị trường máy dán cạnh được chia thành năm loại thực tế. Hầu hết người mua đều đánh giá thấp mức độ mà hai trạm đầu tiên - phay sơ bộ và cắt tỉa cuối cùng - quyết định kết quả và đánh giá quá cao tốc độ cấp liệu.
Kiểu
Nó làm gì
Tốt nhất cho
coi chừng
Di động/bằng tay
Thiết bị cầm tay hoặc để bàn, người vận hành nạp bảng điều khiển bằng tay
Gia công tại chỗ, các chi tiết cong, sửa chữa, khối lượng rất thấp
Thông lượng phụ thuộc hoàn toàn vào nhà điều hành
Bán tự động
Nguồn cấp dữ liệu, dán và cắt cơ bản, tải thủ công
Các xưởng nhỏ tiến lên từ việc bó tay
Không phay trước hoặc làm tròn góc trên hầu hết các bản dựng
Tự động, nhập cảnh
Nguồn cấp dữ liệu có dán, kết thúc và cắt tỉa tốt
Cửa hàng tủ có bảng điều khiển 18 mm ổn định
Chất lượng cạnh bị giới hạn bởi lớp hoàn thiện của bảng cưa
Tự động với phay trước
Thêm phay trước, cạo và đánh bóng trước đường cắt tỉa
MDF và melamine nơi cạnh cưa không đủ sạch
Công suất cao hơn và không gian sàn
Tự động với phay trước + bo tròn góc
Trình tự đầy đủ bao gồm làm tròn góc và làm sạch tùy chọn
Đồ nội thất có cạnh nhìn thấy được, sản xuất theo hợp đồng và đóng gói phẳng
Mức đầu tư cao nhất; trả lại theo khối lượng
Một quy tắc thực tế: nếu các tấm của bạn được cắt trên máy cưa tấm và cạnh có vết cưa rõ ràng thì bạn cần phay trước. Nếu bạn sản xuất mặt trước ngăn kéo, tay vịn cửa hoặc bất kỳ bộ phận nào dưới 300 mm, bạn cần cắt phần cuối bằng động cơ kép độc lập.
Băng dán cạnh: vật liệu phù hợp với bảng điều khiển
Việc lựa chọn băng cho máy dán cạnh thường được quyết định bởi mặt tấm và mức giá chứ không phải bởi máy. Những gì máy kiểm soát là khả năng độ dày và mức độ cắt băng sạch.
băng
Nó được sử dụng ở đâu
Những điều cần biết
PVC
Mặc định cho tủ và nội thất văn phòng
Dải màu rộng, chống va đập tốt, dễ cắt tỉa
ABS
Nội thất cao cấp và khu vực gần nhiệt
Chịu nhiệt tốt hơn PVC, ít giòn hơn, giá thành cao hơn
Acrylic
Thiết kế bóng và có độ bóng cao
Phù hợp với tấm bóng; vết xước xuất hiện nhiều hơn nên chất lượng đánh bóng rất quan trọng
Melamine
Gia công thân thịt theo ngân sách và kết hợp màu sắc với bảng
Mỏng và giòn; cần dao cắt sắc bén và cắt tỉa cẩn thận
Veneer
Đồ nội thất bằng gỗ nguyên khối và phủ veneer
Phù hợp với gỗ thật; hướng hạt và chà nhám sau khi cắt tỉa
Giới hạn độ dày trên phạm vi TingTing
Nền tảng TT-306 chạy băng 0,4–2 mm; nền tảng TT-308 chạy băng 0,3–2 mm. 3 mm cần có dao cắt tùy chỉnh, vì vậy hãy xác nhận dụng cụ ở giai đoạn đặt hàng thay vì sau khi giao hàng.
Hệ thống keo giải thích: EVA và PUR
Mọi máy dán cạnh tự động thuộc loại này đều sử dụng keo nóng chảy từ nồi đã được làm nóng. Hai loại chất kết dính mà bạn sẽ được cung cấp sẽ hoạt động rất khác nhau sau khi tấm rời khỏi nhà máy.
Chất kết dính
Nó hoạt động như thế nào
Nó phù hợp ở đâu
EVA nóng chảy
Áp dụng nóng chảy và đặt khi nó nguội đi. Có thể đảo ngược với nhiệt, do đó khớp có thể được mở lại.
Nội thất trong điều kiện khô ráo - sự lựa chọn tiêu chuẩn cho tủ, tủ quần áo và nội thất văn phòng.
PUR phản ứng
Chữa bằng cách phản ứng với độ ẩm xung quanh, hình thành liên kết hóa học chứ không phải liên kết nguội.
Nhà bếp, phòng tắm, cửa hàng và bất cứ nơi nào có bề mặt tiếp xúc với hơi nước hoặc nước đọng.
Hai điểm thực tế quyết định hầu hết điều này. Đầu tiên, chức năng làm nóng trước rất quan trọng: trong một xưởng không có hệ thống sưởi vào mùa đông, mép tấm sẽ hút nhiệt ra khỏi đường keo trước khi băng tiếp đất và mối liên kết bị hỏng ở các đầu. Thứ hai, thùng keo sẽ tự lấy ra để làm sạch mà không cần tháo trạm - thùng xoắn ốc giữ cho chất kết dính lưu thông đều và là sự khác biệt giữa làm sạch trong năm phút và nửa ngày.
Sáu yếu tố thực sự quyết định chất lượng cạnh
Dải viền được đánh giá ở đường may. Mọi thứ bên dưới tồn tại để làm cho đường nối đó giống hệt nhau trên bảng một và bảng bốn nghìn.
01
Phay trước khi dán keo
Hai động cơ độc lập với đầu cắt PCD vuông góc với cạnh trước khi bôi keo. Một cạnh vuông là thứ giữ cho dây đeo luôn phẳng phiu một năm sau đó; bỏ qua trạm này và mọi trạm sau sẽ bù đắp cho nó.
02
Cắt tỉa đầu động cơ kép
Khi mỗi đầu cắt được dẫn động độc lập bằng cấu trúc truyền động trực tiếp thì không có bộ truyền động trung gian trong chuỗi thiết lập. Các phôi ngắn và hẹp mà tông đơ một động cơ gặp khó khăn đã trở thành thói quen.
03
Lọ keo dễ thay
Bể nâng lên để làm sạch mà không cần tháo dỡ trạm và hình học xoắn ốc giữ cho chất kết dính lưu thông đều thay vì cháy xém trên tường.
04
Kiểm soát và độ lặp lại
Một màn hình cảm ứng hiển thị mọi thông số, cùng với bộ đếm bảng tổng cộng thời gian chạy và thời gian làm việc, biến thiết lập từ kỹ năng của người vận hành thành công thức được lưu trữ.
05
Làm tròn góc, cạo, đánh bóng
Việc bo tròn góc sẽ loại bỏ góc băng sắc nhọn dính vào vải. Cạo sẽ làm sạch các vết trên bề mặt, sau đó đánh bóng sẽ mang lại cho các cạnh một độ bóng đồng đều.
06
Tự động điều chỉnh độ dày
Chùm ép đi theo độ dày của tấm lên xuống và băng tải dừng lại nếu tấm ván vượt quá độ dày đặt trước. Chế độ chờ tự động cắt nguồn điện nhàn rỗi giữa các công việc.
Cách chọn máy dán cạnh: năm câu hỏi
Người mua thường bắt đầu từ giá cả và cuối cùng mua hai lần. Thay vào đó, hãy giải quyết năm câu hỏi này - chúng thu hẹp phạm vi nhanh hơn bất kỳ bảng thông số kỹ thuật nào.
Q1
Phần nhỏ nhất của bạn là gì?
Kích thước bảng điều khiển tối thiểu, không phải tối đa, sẽ loại bỏ hầu hết các kiểu máy.
Q2
Cắt cạnh như thế nào?
Một vết cắt sạch không cần phay trước. Một dấu cưa nào đó.
Q3
Một ca có bao nhiêu tấm?
Tốc độ nạp liệu ít quan trọng hơn thời gian chuyển đổi trên các lô hỗn hợp.
Q4
Bạn có bao nhiêu tầng?
Thân máy chạy từ 1.750 mm đến 3.880 mm.
Q5
Khách hàng sẽ nhìn thấy cạnh nào?
Các cạnh có thể nhìn thấy được biện minh cho việc làm tròn và đánh bóng các góc.
Nếu đây là tình huống của bạn
Tính chất quyết định
Nhìn vào
Tấm dưới 300 mm, mặt trước ngăn kéo, tay vịn cửa
Cắt tỉa đầu động cơ kép độc lập; tối thiểu 80 × 50 mm
TT-306DBT
MDF hoặc melamine có vết cưa nhìn thấy được trên mép
Phay trước bằng đầu cắt PCD
TT-306DSP / TT-308DSP
Lô hỗn hợp với sự thay đổi thường xuyên
Tự động điều chỉnh độ dày, lưu trữ công thức nấu ăn
TT-306DSA / TT-308DSA
Thay đổi liên tục, đầu ra là hạn chế
Tốc độ nạp 8/12/16 m/phút, đế nặng hơn
TT-308DS / TT-308DSP
Các cạnh có thể nhìn thấy trên đồ nội thất hợp đồng
Làm tròn góc, cạo và đánh bóng
TT-308DSR / TT-308DSA
Hai trong số năm câu hỏi này - điều kiện cắt chi tiết nhỏ nhất và cạnh - quyết định mô hình thường xuyên hơn sản lượng hàng ngày. Đầu ra có thể được mua ở ca thứ hai; một bảng điều khiển không vừa với máy thì không thể sửa được.
Các khuyết tật cạnh thường gặp và nguyên nhân gây ra chúng
Hầu hết mọi lỗi của máy dán cạnh đều bắt nguồn từ một trong bốn nguyên nhân: dao cắt bị cùn, đường keo nguội, tham chiếu lỏng lẻo hoặc trạm chưa bao giờ được lắp đặt. Bảng ánh xạ triệu chứng tới nguyên nhân để người vận hành có thể chẩn đoán mà không cần gọi dịch vụ.
Triệu chứng
Có khả năng gây ra
Điều đầu tiên cần kiểm tra
Bị sứt mẻ dọc theo mép
Máy cắt cùn, cấp liệu quá nhanh hoặc không phay trước trên lưỡi cưa thô
Thay thế hoặc mài dao cắt, làm chậm bước tiến, thêm phay trước
Đường keo có thể nhìn thấy
Nhiệt độ keo quá thấp, không đủ hạt hoặc cạnh tấm không vuông
Kiểm tra nhiệt độ nồi và kích thước hạt, xác minh quá trình xay trước
Băng được cắt ngắn ở hai đầu
Bộ phận cắt cuối không thể điều chỉnh được hoặc bảng điều khiển không được giữ vuông góc
Đặt lại các đầu cắt cuối, kiểm tra hàng rào tham chiếu
Băng gợn sóng hoặc gợn sóng
Con lăn chịu áp lực bị mòn, tốc độ nạp băng quá cao
Thay con lăn, giảm tốc độ cấp liệu
Nâng băng ở các góc
Không làm tròn các góc hoặc thiếu chất kết dính ở các đầu của bảng điều khiển
Thêm bo tròn các góc, kiểm tra độ phủ keo ở các đầu
Vết xước trên bề mặt băng
Lưỡi cạo đặt quá sâu, bánh đánh bóng bị nhiễm bẩn
Lùi lại dụng cụ cạo, làm sạch hoặc thay thế bánh xe
Nếu cùng một lỗi xuất hiện trên cùng một mặt của mỗi bảng, hãy nghi ngờ điểm tham chiếu hoặc chùm tia áp suất. Nếu nó là ngẫu nhiên trong một lô, hãy nghi ngờ máy cắt hoặc nhiệt độ keo.
Danh sách kiểm tra bảo trì để bảo vệ chất lượng cạnh
Hầu hết các lỗi biên là lỗi bảo trì được ngụy trang. Ba quy trình giúp điều chỉnh máy dán cạnh và cả ba quy trình đều đủ ngắn để thực sự hoàn thành.
Mỗi ca
·Xả và làm sạch lọ keo khi còn ấm
·Lau các con lăn áp lực và hàng rào tham chiếu
·Kiểm tra đường dẫn băng xem có tích tụ chất kết dính không
·Xác nhận bộ đếm bảng và chức năng chờ đang hoạt động
hàng tuần
·Kiểm tra các cạnh cắt dưới ánh sáng xem có bị sứt mẻ không
·Kiểm tra việc điều chỉnh đầu trang trí dựa vào bảng kiểm tra
·Làm sạch nắp và ống hút bụi - đường hút bị tắc gây trầy xước
·Kiểm tra áp suất không khí tại máy chứ không phải tại máy nén
hàng tháng
·Bôi trơn các thanh dẫn hướng tuyến tính theo hướng dẫn sử dụng
·Kiểm tra độ căng của đai và xích trên cấp liệu
·Kiểm tra tủ điện xem có bụi và các thiết bị đầu cuối bị lỏng không
·Chạy bảng phế liệu qua từng trạm và so sánh với mẫu tham chiếu
Dòng sản phẩm của chúng tôi: máy dán cạnh TT-306 và TT-308
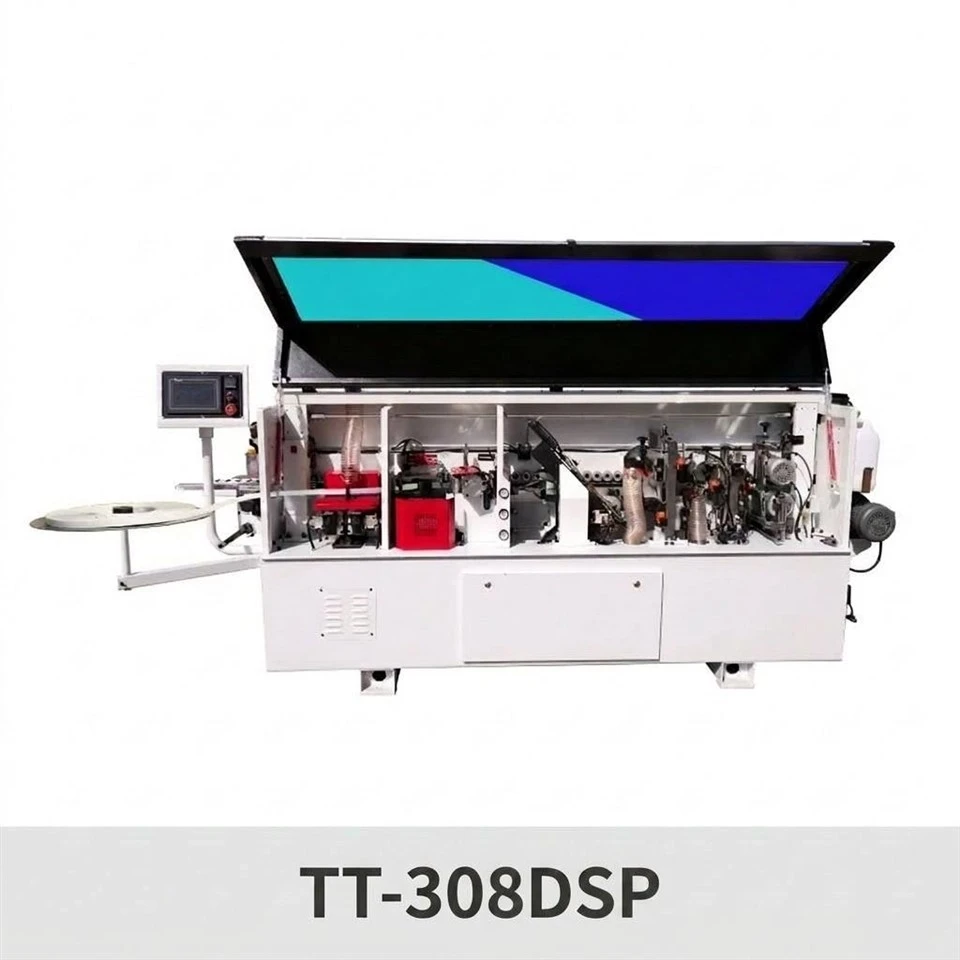
Tất cả mọi thứ ở trên là lý thuyết. Đây là cách nó được áp dụng trong các máy móc mà chúng tôi chế tạo - hai nền tảng, 12 mô hình, kiến trúc một trạm.

12
mô hình trên hai nền tảng, từ thân máy nhỏ gọn 1.750 mm đến máy sản xuất 3.880 mm.
So sánh tất cả các mô hình →Nếu bạn không chắc chắn nền tảng nào phù hợp, hãy gửi bảng điều khiển nhỏ nhất và lớn nhất cùng với băng dính cạnh bạn sử dụng - giúp thu hẹp 12 mô hình xuống còn hai hoặc ba.
Câu hỏi thường gặp
Máy dán cạnh có tác dụng gì?
Máy dán cạnh liên kết một dải băng PVC, ABS, acrylic, melamine hoặc veneer với các cạnh đã cắt của tấm được sản xuất, sau đó cắt phẳng để cạnh được bịt kín và trông giống như vật liệu rắn. Một máy tự động chạy phay trước, dán, cắt đầu, cắt mịn, cạo và đánh bóng trong một lượt liên tục.
Tôi có thực sự cần phay trước không?
Nếu các tấm của bạn rơi ra khỏi cưa tấm và cạnh có vết cưa rõ ràng thì có. Phay trước tạo hình vuông các cạnh bằng hai đầu cắt trước khi dán và bề mặt phẳng đó là thứ giữ cho băng luôn phẳng theo thời gian. Trên một cạnh sạch sẽ, mới cắt, một số người mua không có nó và chấp nhận thời gian sử dụng ngắn hơn ở đường may.
Sự khác biệt giữa chuỗi TT-306 và TT-308 là gì?
TT-306 là nền tảng nhỏ gọn: thân máy 1.750–3.220 mm, 8 m/phút, 4,0–6,8 kW và bảng điều khiển tối thiểu 80 × 50 mm trên DBT. TT-308 là nền tảng nhanh hơn: thân máy có kích thước 3.100–3.880 mm, 8/12/16 m/phút, 5,5–8,15 kW, đế nặng hơn và tiêu chuẩn bo tròn góc trên các mẫu DS, DSR và DSA.
Máy có thể xử lý độ dày băng cạnh nào?
Nền tảng TT-306 chạy băng 0,4–2 mm và nền tảng TT-308 chạy băng 0,3–2 mm. Băng có kích thước 3 mm cần có dao cắt tùy chỉnh, được chỉ định ở giai đoạn đặt hàng.
Nó có thể xử lý các tấm nhỏ?
Điều đó phụ thuộc vào đơn vị cắt tỉa cuối cùng. TT-306DBT sử dụng động cơ kép độc lập cắt đầu và cắt các tấm có kích thước xuống 80 × 50 mm, bao phủ mặt trước ngăn kéo và ray cửa. Tông đơ một động cơ cần một bộ phận dài hơn để đăng ký.
Máy dán cạnh cần bảo trì những gì?
Quy trình cấp độ thay đổi (làm sạch lọ keo, lau con lăn, làm sạch đường băng), kiểm tra các cạnh của dao cắt và điều chỉnh vết cắt hàng tuần cũng như bôi trơn các thanh dẫn hướng hàng tháng. Hầu hết các lỗi ở cạnh là lỗi bảo trì chứ không phải lỗi máy.
Máy vận chuyển với điện áp nào?
Bản dựng tiêu chuẩn là ba pha 380 V / 50 Hz, với các cấu hình tùy chọn cho các tiêu chuẩn cung cấp khác. Điện áp, tần số và ngôn ngữ điều khiển được xác nhận bằng văn bản trước khi sản xuất.
Máy dán cạnh giá bao nhiêu?
Nó phụ thuộc vào nền tảng, sự kết hợp trạm và dụng cụ, do đó không có hình số duy nhất - một TT-306 nhỏ gọn với bốn trạm và một TT-308 có làm tròn góc và phay trước là các loại máy khác nhau. Gửi kích thước bảng điều khiển của bạn và các trạm bạn cần và chúng tôi sẽ báo giá dựa trên điều đó.
Kết hợp máy với bảng trộn của bạn
Gửi tấm nhỏ nhất và lớn nhất, độ dày của tấm, loại băng dính cạnh và sản lượng hàng ngày. Chúng tôi sẽ quay lại với hai hoặc ba mô hình phù hợp và các trạm mà mỗi mô hình cần.